


- Главная
- Блог
- Справочник
- Renishaw OLP40: паспорт, инструкция и принцип работы датчика контроля инструмента
Renishaw OLP40: паспорт, инструкция и принцип работы датчика контроля инструмента
На фрезерных обрабатывающих центрах контроль целостности инструмента традиционно решают либо контактным щупом, либо оптической парой «излучатель — приёмник». Второй вариант удобен там, где контакт с инструментом нежелателен или физически затруднён: тонкие свёрла, гравировальные фрезы, зона с большим количеством стружки и СОЖ. Renishaw OLP40 — как раз такой бесконтактный датчик, работающий по принципу прерывания модулированного лазерного луча. Ниже — структурированное изложение паспортных данных и практических рекомендаций по эксплуатации, применимых при работе с этим узлом.
- Назначение и область применения OLP40
- Принцип работы: модулированный оптический луч
- Технические характеристики
- Устройство и комплект поставки
- Установка и настройка на станке
- Диагностика и типичные неисправности
- Обслуживание, батарея и ресурс
Назначение и область применения OLP40
OLP40 (Optical Laser Probe) относится к семейству датчиков контроля инструмента Renishaw и используется для решения двух типовых задач ЧПУ-программы: проверки присутствия инструмента в шпинделе после смены и обнаружения поломки режущей кромки во время обработки или между операциями. В отличие от контактных систем — например, датчиков серии Renishaw для измерения детали и привязки инструмента — OLP40 не касается инструмента механически, а фиксирует пересечение оптического луча его телом.
Это делает датчик предпочтительным решением для:
- тонкого и хрупкого инструмента (микросвёрла, гравировальные фрезы диаметром менее 1 мм), где контактный щуп может сам стать причиной поломки;
- высокоскоростных фрезерных центров, где важно минимизировать время цикла контроля;
- участков с интенсивным охлаждением, где механический контакт со смазочно-охлаждающей жидкостью на инструменте искажает показания.
Задача комплексная и обычно решается совместно с другими элементами системы измерения — обзор смежных решений приведён в статье о контактных измерительных системах для производственных станков.
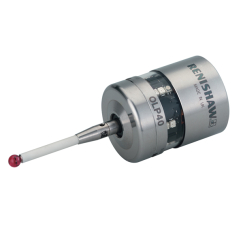
Бесконтактный лазерный датчик контроля инструмента с модуляцией по времени — базовый элемент для восстановления или модернизации системы контроля поломки на фрезерном центре.
Принцип работы: модулированный оптический луч
Система состоит из двух узлов, устанавливаемых по разные стороны рабочей зоны: блок-передатчик формирует инфракрасный луч, блок-приёмник принимает его и передаёт сигнал состояния в устройство числового программного управления (ЧПУ). Луч модулируется по частоте — это защищает систему от ложных срабатываний из-за фонового освещения, отражений от СОЖ и стружки, что принципиально отличает OLP40 от простых оптопар без модуляции.
Логика измерительного цикла в программе обработки детали:
- шпиндель с установленным инструментом перемещается в зону контроля так, чтобы кромка пересекала луч;
- приёмник фиксирует прерывание сигнала и передаёт признак «инструмент присутствует»;
- если луч не прерывается — система интерпретирует это как отсутствие инструмента или его поломку и выдаёт сигнал тревоги в макропрограмму ЧПУ.
Такой алгоритм закладывается в цикл смены инструмента или в контрольную точку между операциями. Для сравнения принципов измерения полезно ознакомиться со статьёй про датчики линейных перемещений — там разбираются иные виды бесконтактных измерительных решений, применяемых в станочном парке.
Технические характеристики
Ниже — обобщённые параметры датчика по типовой конфигурации семейства OLP. Точные значения для конкретного экземпляра — по серийному номеру и году выпуска — необходимо уточнять по паспорту изделия, поставляемому с датчиком, или по руководству станка, где узел смонтирован.
| Параметр | Значение / диапазон |
|---|---|
| Тип измерения | Бесконтактное, по прерыванию модулированного ИК-луча |
| Состав системы | Передатчик и приёмник, устанавливаются раздельно |
| Питание | Автономное, от литиевой батареи в кассете |
| Выходной сигнал | Дискретный сигнал состояния луча в интерфейс ЧПУ |
| Защита от помех | Частотная модуляция луча против фонового света и СОЖ |
| Класс защиты корпуса | Уточняйте по паспорту (типично соответствует условиям цеха с СОЖ) |
| Совместимость | Фрезерные обрабатывающие центры с макроциклами контроля инструмента |
Устройство и комплект поставки
В базовый комплект входят два оптических блока (передатчик и приёмник), кронштейны крепления к столу или ограждению станка, кабель связи с интерфейсным блоком ЧПУ и батарейная кассета питания. Батарея расположена в отдельном металлическом корпусе — это упрощает обслуживание: замена элемента питания не требует разборки самого оптического блока и не нарушает юстировку пары «передатчик — приёмник».
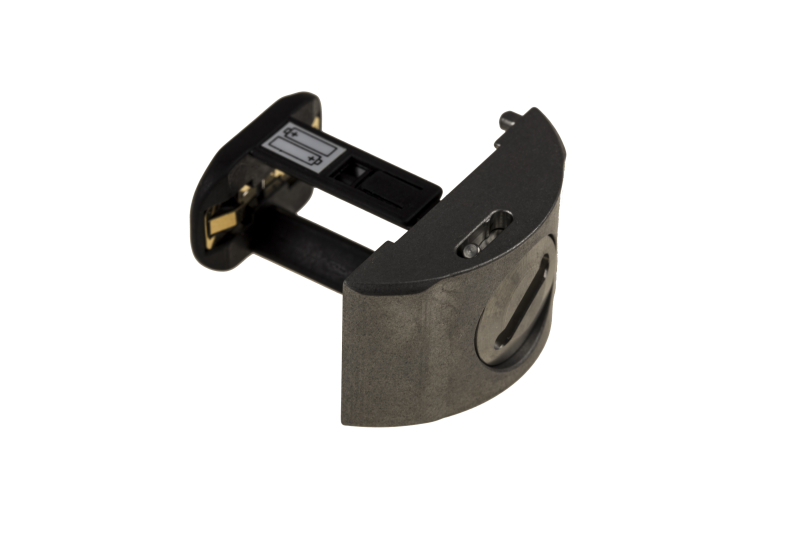
Сменный корпус батареи питания для датчиков OLP40 и RLP40 — позволяет заменить элемент питания без демонтажа оптического блока со станка.
Отдельного внимания заслуживает выбор между бесконтактным OLP40 и контактным датчиком присутствия инструмента типа OMP40 — оба решают схожую задачу, но по-разному ведут себя в условиях запылённости, СОЖ и при работе с хрупким инструментом.
| Критерий | OLP40 (бесконтактный) | OMP40-2 (контактный) |
|---|---|---|
| Принцип измерения | Прерывание модулированного ИК-луча | Механический контакт стилуса с деталью/инструментом |
| Риск повреждения тонкого инструмента | Минимальный | Есть, при неверной настройке скорости подхода |
| Влияние СОЖ и стружки | Требует чистой оптической трассы | Менее критично |
| Типовая задача | Контроль поломки и присутствия инструмента | Измерение детали, привязка нуля, контроль инструмента |
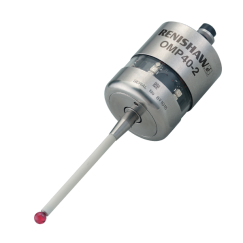
Контактный измерительный щуп с оптической передачей сигнала — используется совместно или как альтернатива бесконтактному контролю инструмента там, где нужна ещё и привязка детали.
Установка и настройка на станке
Ключевая задача при монтаже OLP40 — точное взаимное позиционирование передатчика и приёмника: луч должен проходить через зону, в которой предсказуемо оказывается кромка контролируемого инструмента, не задевая при этом стол, зажимные приспособления или соседние оси. Порядок действий:
- определить рабочую зону контроля с учётом длины и вылета всех типов инструмента, участвующих в программе;
- закрепить кронштейны передатчика и приёмника на жёстких, не подверженных вибрации элементах станка;
- выполнить юстировку — совместить оптические оси так, чтобы приёмник уверенно фиксировал луч при отсутствии препятствий;
- внести в макропрограмму ЧПУ координаты точки контроля и логику реакции на срабатывание/отсутствие сигнала;
- прогнать тестовый цикл с заведомо целым и заведомо повреждённым (укороченным) инструментом, чтобы проверить достоверность обнаружения.
Совместно с контролем инструмента часто настраивают привязку нуля детали контактными щупами — общий подход к сокращению времени наладки описан в статье про сокращение наладки ЧПУ с инструментальным щупом.
Диагностика и типичные неисправности
Большинство отказов OLP40 в эксплуатации сводится к нескольким типовым причинам:
- загрязнение оптики — плёнка СОЖ, масляного тумана или стружечной пыли на линзах передатчика и приёмника ослабляет луч до уровня ложного срабатывания;
- смещение юстировки — после столкновения, вибрационной нагрузки или ремонтных работ на станке оси луча расходятся, и приёмник теряет сигнал даже при исправном датчике;
- разряд батареи питания — снижение напряжения элемента приводит к нестабильному срабатыванию задолго до полного отказа, что похоже на проблему юстировки и требует разделения причин;
- повреждение кабеля связи с интерфейсным блоком ЧПУ — обрыв или наводка искажают дискретный сигнал состояния луча.
Порядок диагностики стандартный: сначала визуальный осмотр и очистка оптических поверхностей, затем проверка юстировки по тестовой мишени, далее — измерение напряжения батареи, и только после исключения этих причин — проверка кабеля и интерфейсного блока. Общие принципы поиска неисправностей измерительных систем Renishaw разобраны в статье об ошибках Renishaw, причинах неисправностей и способах устранения.
Если проблема оказывается не в самом датчике, а в общей логике позиционирования при контрольном цикле, стоит проверить точность отработки координат — это разобрано в материале про ошибки позиционирования ЧПУ и способы их устранения.
Обслуживание, батарея и ресурс
Плановое обслуживание OLP40 сводится к трём регулярным операциям: очистке оптических поверхностей от загрязнений, контролю юстировки пары «передатчик — приёмник» и своевременной замене батареи в кассете. Периодичность замены батареи зависит от интенсивности использования цикла контроля инструмента и указывается в паспорте изделия — как правило, её совмещают с плановым техническим обслуживанием станка, не дожидаясь полного разряда и связанных с этим ложных срабатываний.
Отдельно стоит учитывать условия эксплуатации: при интенсивном образовании масляного тумана или обильном разбрызгивании СОЖ в зоне установки датчика периодичность очистки оптики сокращают. Аналогичные подходы к обслуживанию бесконтактных измерительных систем изложены в статье о ремонте датчика Renishaw и о том, когда его следует менять.
Для сравнения с альтернативными системами лазерной наладки инструмента на станке полезно ознакомиться с решениями других производителей, например лазерными системами Heidenhain, применяющими схожий принцип бесконтактного измерения.
Альтернативное лазерное решение бесконтактного контроля и наладки инструмента — для сравнения подходов при выборе системы контроля на конкретном станке.
FAQ: частые вопросы
Чем OLP40 отличается от контактных датчиков Renishaw, например OMP40?
OLP40 — бесконтактный датчик, фиксирующий прерывание модулированного инфракрасного луча, а OMP40 определяет присутствие или размер объекта через механический контакт стилуса. OLP40 предпочтителен для тонкого и хрупкого инструмента, где контакт нежелателен.
Можно ли использовать OLP40 без модуляции луча?
Нет, модуляция по частоте — принципиальная часть конструкции, она защищает систему от ложных срабатываний из-за фонового освещения и отражений от СОЖ. Без неё датчик не обеспечит достоверный результат.
Как часто нужно менять батарею в датчике OLP40?
Периодичность зависит от интенсивности циклов контроля инструмента и указана в паспорте изделия. На практике замену совмещают с плановым техническим обслуживанием станка, не дожидаясь разряда и связанных с ним ложных срабатываний.
Что делать, если приёмник не фиксирует луч при исправном инструменте?
Сначала проверьте чистоту оптических поверхностей передатчика и приёмника, затем — юстировку по тестовой мишени и напряжение батареи питания. Только после исключения этих причин имеет смысл проверять кабель связи и интерфейсный блок ЧПУ.
Подходит ли OLP40 для контроля присутствия инструмента и одновременно для привязки нуля детали?
Нет, OLP40 решает только задачу контроля присутствия и поломки инструмента. Для привязки нуля и измерения детали используются отдельные контактные измерительные системы, например датчики серии OMP или RMP.
Где скачать даташит и руководство
Вы можете скачать официальный даташит и руководство по эксплуатации Renishaw OLP40 на сайте «Эффективное производство».
Скачать паспорт (PDF) Первоисточник: Renishaw
Заключение
Renishaw OLP40 закрывает узкую, но критичную задачу — бесконтактный контроль присутствия и целостности инструмента на фрезерных станках с ЧПУ, где механический щуп нежелателен из-за риска повреждения тонкой оснастки. Надёжность работы датчика напрямую зависит от чистоты оптики, точности юстировки пары «передатчик — приёмник» и своевременной замены батареи питания — эти три пункта стоит включить в регламент планового ТО.
Если требуется подобрать датчик OLP40 под конкретную модель станка, восстановить утраченную юстировку или разобраться с причиной ложных срабатываний, специалисты ООО «Эффективное производство» готовы провести диагностику на месте и подобрать совместимые комплектующие по каталогу.
Связанные материалы
Читайте также


Не всегда размеры производственных помещений позволяют установить дополнительное производственные машины. Оснастка для станков с ЧПУ поможет выполнять те операции, которые изначально технологически не были предусмотрены производителем. В статье подробно рассмотрим классификацию приспособлений, которые расширяют возможности производственного оборудования и продлевают срок его службы.