


- Главная
- Блог
- Справочник
- ТЕХНИЧЕСКИЕ ПАРАМЕТРЫ РЕДУКТОРОВ
ТЕХНИЧЕСКИЕ ПАРАМЕТРЫ РЕДУКТОРОВ
25.01.2022
21257
Содержание:
- Методика расчета консольных нагрузок на выходной вал
- Методика расчета консольных нагрузок на входной вал
1. Методика расчета консольных нагрузок на выходной вал
Радиальная нагрузка
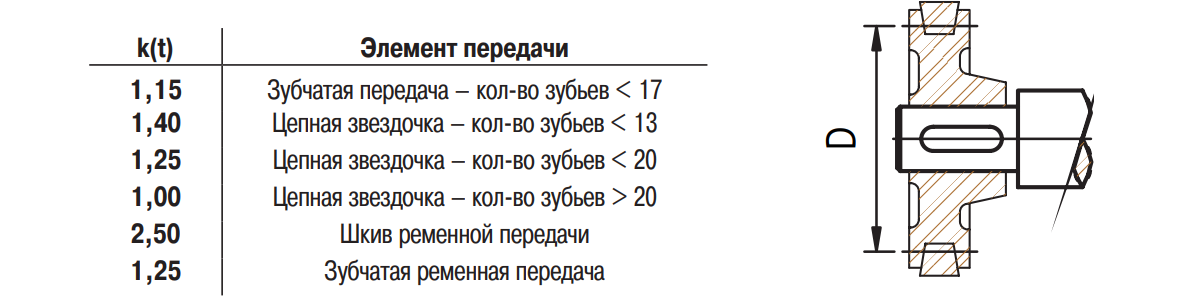
Для правильного выбора редуктора действующая радиальная нагрузка на выходном валу редуктора Fr не должна превышать максимально допустимого значения, указанного в таблице выбора Fr2 (см. стр. 124). Действующая радиальная нагрузка рассчитывается по формуле:
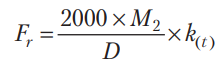
Методика выбора габарита редуктора серии MRD, исходя из радиальной нагрузки на выходной вал:
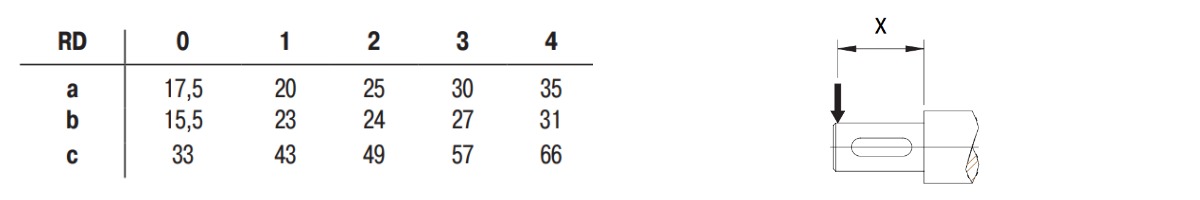
- Определяем место приложения радиальной нагрузки, расстояние Х (см. рис.)
- Выбираем из таблицы, в соответствии с нужным габаритом, коэффициенты a, b, c.
- Определяем максимально допустимую радиальную нагрузку, действующую на подшипники, при чем полученное значение должно быть больше действующей радиальной нагрузки (*):
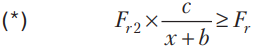
- Определяем максимально допустимую радиальную нагрузку, действующую на выходной вал, при чем полученное значение должно быть больше действующей радиальной нагрузки (**):
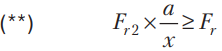
Редуктор считается выбранным правильно, если выполнены оба условия (*) и (**).
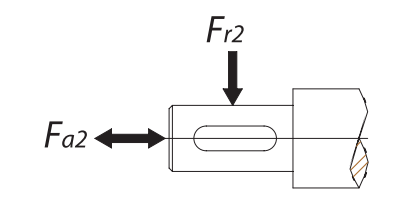
Осевая нагрузка
Осевая нагрузка рассчитывается по ниже приведенной формуле:
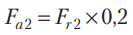
2. Методика расчета консольных нагрузок на входной вал
Методика расчета консольных нагрузок на входной вал аналогична методике расчета консольных нагрузок на выходной вал.
Читайте также
4783
02.09.26
Диапазон кодов 800–999 в режиме EIA/ISO на станках Mazak отвечает за программные ошибки — некорректный формат кадра, конфликт модальных команд, отсутствие обязательных адресов. Разбираем, чем этот режим отличается от Mazatrol, как читать такие сообщения и когда за программной ошибкой скрывается неисправность электроники стойки.

4741
26.07.26
Если ось станка с ЧПУ перестала перемещаться или движется не так, как задано в программе, причина может быть в механике, приводе, датчике обратной связи или в самой стойке. Разбираем, как быстро локализовать неисправность и что делать дальше.
4178
11.10.26
Шпиндель при работе нагревается и меняет свою длину, из-за чего размеры деталей «уплывают» в течение смены. Разбираем, откуда берётся тепловое смещение, как его компенсируют и как проверить, что компенсация работает.